







高壓熱油泵機械密封泄漏分析及對策
2018-01-17 10:35:47
高壓熱油泵機械密封泄漏分析及對策
石油化工安全環保技術設備安全高壓熱油泵機械密封泄漏分析及對策姜紅超(中國石化揚子石油化工股份有限公司芳烴廠,江蘇南京點,通過對影響該泵機械密封泄漏的主要原因進行計算分析,指出摩擦副端面溫度過高是導致機械密封失效的主要原因,通過采取疏通機械密封冷卻水通道及改造柴油沖洗冷卻系統等措施,消除密封泄漏問題。
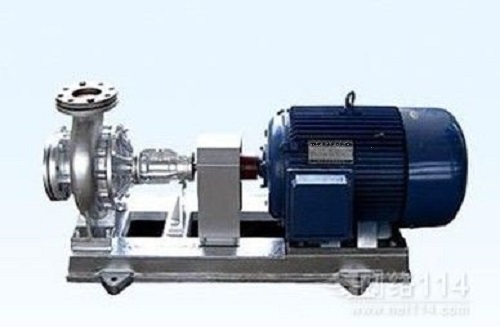
芳烴廠加氫裂化裝置二系列反應進料泵GA―102A/B為美國BYONACKSCN公司制造的雙層殼體泵,原設計為循環油泵,在1994年加氫裂化裝置2 000kt/敕造后用作二段新鮮原料油泵,其操作條件見表1表1操作條件輸送介質原料油流量八3.h介質溫度/°c介質壓力/MPa功率/W具有高溫、高壓、高速的特點,運行工況苛刻。
CA―102A/B泵在日常運行過程中,機械密封壽命較短,易泄漏問題一直困擾著加氫裂化裝置的安穩運行,僅2007年7月份,〔A―102B泵因機械密封泄漏問題就進行了3次檢修,解體檢查發現其故障現象均為大氣側機械密封動環或靜環出現裂紋,而且在修復投用后不久,又出現泄漏。頻繁的檢修大大增加了檢修人員的勞動強度,也給加氫裂化裝置的高負荷持續生產帶來一定的隱患,因此有必要對該機械密封的泄漏原因從理論上進行分析,并通過采取適當的措施使這一問題得到解決。
1機械密封簡介司設計制造,具體結構如所示。該機械密封由兩套高速密封組件組成,產品側為一套型號為MF165/88―G2的單端面金屬波紋管結構的高溫高壓機械密封,大氣側為一套型號為HSH2/103單作用流體動壓式式帶泵效螺旋結構的機械密封。HSH和MFL機械密封都是采用彈簧靜止式,以適應高速運轉的要求,從結構上布置成兩級串聯式,以適應高壓的要求,在冷卻方式上均采用強制冷卻,以適應高溫的要求。產品側機械密封靠外部冷卻水在水夾套中強制循環來帶走熱量,大氣側的機械密封是由外加柴油急冷液循環來冷卻的,冷卻柴油在泵效螺旋的離心力作用下強制循環通過柴油水冷器。
2密封泄漏原因分析對多次發生泄漏的大氣側的HSH2/103單作用平衡式機械密封進行分析,由看出,引起泄漏的密封點有以下四點:動、靜環摩擦副(點A)靜環與壓蓋之間密封圈(點B)靜環壓蓋與泵體之間的密封墊片(點C)以及動環與軸套之間的密封圈(點D)其機械密封參數見表2表2大氣側機械密封參數密封型號密封面內徑/mm密封面外徑/mm靜環座內徑/mm彈簧個數/個彈簧直徑/mm彈簧絲徑/mm彈簧有效圈數彈簧材料動環材料WC(硬質合金)靜環材料石墨密封圈材料氟橡膠安裝后壓縮量/mm具體分析這四個密封點,其中靜環與壓蓋之間密封圈、靜環壓蓋與泵體之間的密封墊片以及動環與軸套之間的密封圈這三個位置屬于靜密封,在安裝沒有問題的情況下,所使用的材料氟橡膠可以承受250工實際解體檢修中也未發現上述密封件失效。因此,動、靜環摩擦副密封的失效應為機械密封泄漏的主要形式。
從實際檢修情況來看,動、靜環摩擦副密封失效出現次數也較多,有關資料表明:影響摩擦副密封效果主要有以下三個因素:摩擦副端面比壓,摩擦副端面線速度V摩擦副端面摩擦熱11.下面對這三個因素逐一進行分析計算。
21摩擦副端面比壓Pc的計算設靜環端面內徑為d外徑為d則靜環端面面積:現場檢測靜環支撐彈簧有效圈數n為14圈,彈簧絲徑D為1mm彈簧直徑d為6. 2mm查設計手冊,彈簧彈性模量G=78400N/rf,因此,彈簧剛度為:已知靜環支撐彈簧個數為6個,壓縮量為因密封介質為柴油,查機械密封手冊取液膜反壓系數X=0.34 22摩擦副端面線速度V計算748r/mn轉,密封面平均直徑為Dm從計算數據可以看出摩擦副端面比壓P摩擦副端面線速度V等均符合德國布格曼公司的高溫、高壓高速機械密封的設計及選材規范21,其中摩擦副端面線速度Vc較大,產生的摩擦熱也必然較大,值得關注。
23摩擦副端面的摩擦熱計算排除上述因素,摩擦副端面的摩擦熱應該是導致密封失效的根本原因。如果沒有外加柴油急冷液來強制冷卻,過高的摩擦副端面溫度很快就會破壞摩擦副端面密封液膜使其氣化形成摩擦副端面氣相工作狀態,使摩擦副密封狀態失穩,導致泄漏。根據機械密封手冊,大氣端機械密封摩擦產生的熱量12.考慮到介質端密封摩擦的熱量,取總的摩擦量實際檢測,機械密封運行正常時,密封柴油的進口溫度為40出口溫度為70°C.計算需要強制循環的最少沖洗冷卻液的流量12:由上述計算可以看出冷卻柴油足量循環的重要性。因此,GA―102泵機械密封泄漏的故障現象為大氣側機械密封動環或靜環出現裂紋,其原因主要有以下三點:動靜環備件質量問題、動靜環安裝方法問題和運行一段時間后由于冷卻水關系結垢造成冷卻柴油流量的減少。對于具有高溫、高壓、高速特性的機械密封系統,密封輔助系統的運行工況應引起足夠的重視。
3對策措施31機械密封安裝前的檢查與控制從前面計算可知,靜環背面的彈簧質量對保證機械密封摩擦副之間一定的端面比壓具有重要作用。因此,機械密封安裝前,對彈簧一定要仔細檢查,高度要一致,各彈簧高度相差要小于0.5mm且不能有偏斜現象,彈簧力的下降量不能超過機械密封動、靜環的密封橡膠圈的規格及彈性一定要嚴格檢查,保證安裝后壓縮率在8% ~10%,符合設計手冊規范要求。
機械密封靜環為石墨環,動環為WQ硬質合金,它們具有耐熱、耐腐蝕性能,化學穩定性高,耐熱沖擊性好、線膨脹系數小等一系列的優點,但石墨有硬度低、硬質合金有脆性大的缺點,現場檢修發現,硬質合金動環多次出現裂紋,而橡膠圈卻沒有碳化,說明該硬質合金動環經國產化后導熱性能較差,產生熱裂。因此,為保證密封效果,應首先要從備件上提高質量,同時,動靜環密封面平面度要控制在0.03mm內,且不允許有崩邊、劃傷等現象。
機械密封安裝基本參數的檢查與控制:機械密封安裝部位的軸套徑向跳動小于0.04mm轉子的軸向串量小于0.1mm密封腔體與軸(軸套)的垂直度小于0.1mm機械密封彈簧壓縮量在4~5mm之間。
3.2機械密封安裝過程中的注意要點硬質合金動環安裝在稱為泵效螺旋的動環座內,通過防轉銷固定,在檢修中要注意防轉銷在銷孔中為過盈配合,且插入銷孔底部,防止在動態時因防轉銷問題造成動環破壞。
硬質合金動環座在軸套上安裝時,是通過一個整環和兩個半環定位在軸套上,然后再用銷釘精確固定,動環安裝的整個過程應盡量用手工均勻裝配,不要用手錘或銅棒敲擊,損壞密封組件。)該泵的急冷柴油是通過稱為泵效螺旋的動環座上的梯形螺紋在高速旋轉中產生泵效應來強制循環沖洗冷卻的。因此,動環座上的梯形螺紋旋轉方向一定不能搞錯,否則必將減弱冷卻效果而導致密封失效。
3.3機械密封輔助冷卻系統的改造該泵大氣側機械密封是從外部引入柴油實現密封沖洗冷卻的,在處于備用預熱狀態時,0.87MPa的原料油極有可能通過產品側機械密封滲漏至柴油系統中,在處于冷卻狀態而柴油系統中變成半凝固的蠟油,造成柴油系統管線堵塞一旦運行,即破壞密封摩擦副液膜,導致機械密封泄漏,針對這種現象,給柴油系統管線增加伴熱蒸汽銅管,在該泵處于備用狀態時開通伴熱,保證管線暢通,而在泵處于運行狀態時則停止伴熱,保證柴油冷卻效果。
為確保急冷柴油管線暢通,給柴油管線增(下轉第38頁)貫穿于整個管的橫截面,暗示著那個位置腐蝕物質的質量傳遞系數將會很高。這些信息的獲得將會有助于防止腐蝕發生在其它類似的流動部位。當然有效的方法會更有信心評價危險的幾何結構并提出修改方案,如增加兩個逆流間的距離。
3結語通過對上面兩個煉油車間里的過程流動單元分析,可以看出應用FLET對化工過程分析有可行的實用價值,同時也更方便快捷的找出問題出現的部位及原因。因此推廣FUENI用以煉廠操作過程的改善和提高其設備、單元運行的安全性可靠性,會起到很大的作用。